


1. Pamatīpašības, kurām jābūt instrumentu materiāliem
Instrumentu materiālu izvēlei ir liela ietekme uz instrumenta kalpošanas laiku, apstrādes efektivitāti, apstrādes kvalitāti un apstrādes izmaksām. Griežot, instrumentiem jāiztur augsts spiediens, augsta temperatūra, berze, triecieni un vibrācija. Tāpēc instrumentu materiāliem jābūt šādām pamatīpašībām:
(1) Cietība un nodilumizturība. Instrumenta materiāla cietībai jābūt augstākai par sagataves materiāla cietību, parasti tai jābūt virs 60 HRC. Jo augstāka ir instrumenta materiāla cietība, jo labāka ir nodilumizturība.
(2) Izturība un stingrība. Instrumenta materiālam jābūt ar augstu stiprību un stingrību, lai tas izturētu griešanas spēku, triecienu un vibrāciju, kā arī novērstu instrumenta trauslumu un šķelšanos.
(3) Karstumizturība. Instrumenta materiālam jābūt ar labu karstumizturību, jāspēj izturēt augstu griešanas temperatūru un ar labu antioksidantu spēju.
(4) Procesa veiktspēja un ekonomija. Instrumenta materiālam jābūt ar labu kalšanas veiktspēju, termiskās apstrādes veiktspēju, metināšanas veiktspēju; slīpēšanas veiktspēju utt., un tai būtu jātiecas uz augstu veiktspējas un cenas attiecību.
2. Instrumentu materiālu veidi, veiktspēja, raksturlielumi un pielietojumi
1. Dimanta instrumentu materiālu veidi, īpašības un raksturlielumi un instrumentu pielietojumi
Dimants ir oglekļa alotrops, un tas ir cietākais dabā sastopamais materiāls. Dimanta instrumentiem ir augsta cietība, augsta nodilumizturība un augsta siltumvadītspēja, un tos plaši izmanto krāsaino metālu un nemetālisku materiālu apstrādē. Īpaši alumīnija un silīcija alumīnija sakausējumu ātrgriešanā dimanta instrumenti ir galvenā griezējinstrumentu šķirne, kuru ir grūti nomainīt. Dimanta instrumenti, kas var sasniegt augstu efektivitāti, augstu stabilitāti un ilgu kalpošanas laiku, ir neaizstājams un svarīgs instruments mūsdienu CNC apstrādē.
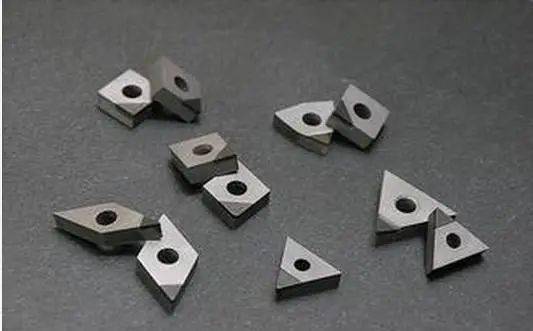
1) Dimanta instrumentu veidi
① Dabiskā dimanta instrumenti: Dabīgais dimants ir izmantots kā griešanas instrumenti simtiem gadu. Pēc smalkas slīpēšanas dabiskais monokristāla dimanta instruments var būt ārkārtīgi ass ar griešanas malas rādiusu līdz pat 0,002 μm, kas var sasniegt īpaši plānu griešanu un var apstrādāt ārkārtīgi augstu sagataves precizitāti un ārkārtīgi zemu virsmu. raupjums. Tas ir atzīts, ideāls un neaizvietojams īpaši precīzs apstrādes instruments.
② PCD dimanta rīks: Dabīgais dimants ir dārgs, un griešanai visplašāk izmantotais dimants ir polikristāliskais dimants (PCD). Kopš 1970. gadu sākuma pēc veiksmīgas polikristāliskā dimanta (Polycrystauine dimanta, saukta par PCD) asmeņu izstrādes, kas sagatavotas ar augstas temperatūras un augstspiediena sintēzes tehnoloģiju, dabīgie dimanta instrumenti daudzos gadījumos ir aizstāti ar mākslīgo polikristālisko dimantu. PCD izejmateriālu ir daudz, un to cena ir tikai dažas desmitdaļas līdz duci dabīgā dimanta.
PCD instrumenti nevar slīpēt īpaši asas malas, un apstrādātās sagataves virsmas kvalitāte nav tik laba kā dabiskajam dimantam. Pašlaik rūpniecībā nav viegli ražot PCD asmeņus ar skaidu lauzējiem. Tāpēc PCD var izmantot tikai krāsaino metālu un nemetālu precīzai griešanai, un ir grūti panākt īpaši precīzu spoguļgriešanu.
③ CVD dimanta instrumenti: CVD dimanta tehnoloģija ir parādījusies Japānā kopš 1970. gadu beigām un 1980. gadu sākuma. CVD dimants attiecas uz dimanta plēves sintēzi uz neviendabīga substrāta (piemēram, cementēta karbīda, keramikas utt.), izmantojot ķīmisko tvaiku pārklāšanu (CVD). CVD dimantam ir tāda pati struktūra un īpašības kā dabiskajam dimantam.
CVD dimanta veiktspēja ir ļoti tuva dabiskā dimanta veiktspējai. Tam ir dabiskā viena kristāla dimanta un polikristāliskā dimanta (PCD) priekšrocības, un tas zināmā mērā novērš to trūkumus.
(2) Dimanta instrumentu veiktspējas raksturlielumi
① Īpaši augsta cietība un nodilumizturība: Dabīgais dimants ir cietākā dabā sastopamā viela. Dimantam ir ārkārtīgi augsta nodilumizturība. Apstrādājot augstas cietības materiālus, dimanta instrumentu kalpošanas laiks ir 10 līdz 100 reižu lielāks nekā cementēta karbīda instrumentiem vai pat līdz pat vairākiem simtiem reižu.
② Ļoti zems berzes koeficients: berzes koeficients starp dimantu un dažiem krāsainajiem metāliem ir zemāks nekā citiem instrumentiem. Zems berzes koeficients nozīmē mazāku deformāciju apstrādes laikā, kas var samazināt griešanas spēku.
③ Ļoti asa griešanas mala: dimanta instrumentu griešanas malu var uzasināt ļoti asi. Dabiski monokristāla dimanta instrumenti var būt tik asi kā 0.002-0,008 μm, kas var veikt īpaši plānu griešanu un īpaši precīzu apstrādi.
④ Ļoti augsta siltumvadītspēja: Dimantam ir augsta siltumvadītspēja un siltuma difūzija, griešanas siltums ir viegli izkliedējams, un instrumenta griešanas daļas temperatūra ir zema.
⑤ Zems termiskās izplešanās koeficients: dimanta termiskās izplešanās koeficients ir vairākas reizes mazāks nekā cementēta karbīda, un instrumenta izmēra izmaiņas, ko izraisa griešanas karstums, ir ļoti mazas, kas ir īpaši svarīgi precīzai un īpaši precīzai apstrādei ar lieliem izmēriem. precizitātes prasības.
(3) Dimanta instrumentu pielietojums
Dimanta instrumentus galvenokārt izmanto krāsaino metālu un nemetālisku materiālu smalkai griešanai un urbšanai lielā ātrumā. Piemērots dažādu nodilumizturīgu nemetālu apstrādei, piemēram, stikla šķiedras pastiprinātas plastmasas pulvermetalurģijas sagataves, keramikas materiāli utt.; dažādi nodilumizturīgi krāsainie metāli, piemēram, dažādi silīcija alumīnija sakausējumi; dažāda krāsaino metālu apdare.
Dimanta instrumentu trūkums ir tas, ka tiem ir slikta termiskā stabilitāte. Kad griešanas temperatūra pārsniedz 700 grādus ~ 800 grādus, tie pilnībā zaudēs savu cietību; turklāt tie nav piemēroti melno metālu griešanai, jo dimants (ogleklis) augstā temperatūrā viegli reaģē ar dzelzs atomiem, pārvēršot oglekļa atomus grafīta struktūrās, un instrumenti ir viegli bojāti.
2. Kubiskā bora nitrīda instrumentu materiālu veidi, īpašības un raksturlielumi un instrumentu pielietojumi
Kubiskais bora nitrīds (CBN), otrs īpaši ciets materiāls, kas sintezēts ar dimanta ražošanas metodei līdzīgu metodi, pēc cietības un siltumvadītspējas ir otrais aiz dimanta. Tam ir lieliska termiskā stabilitāte, un tas neoksidējas, karsējot atmosfērā līdz 10,000 grādiem. CBN ir ārkārtīgi stabilas melno metālu ķīmiskās īpašības, un to var plaši izmantot tērauda izstrādājumu apstrādē.
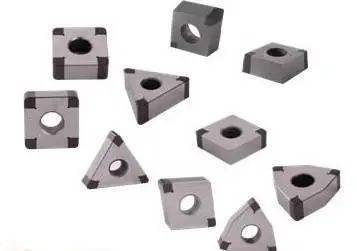
(1) Kubiskā bora nitrīda instrumentu veidi
Kubiskais bora nitrīds (CBN) ir viela, kas dabā neeksistē. To var iedalīt monokristāliskā un polikristāliskā, proti, CBN monokristāla un polikristāliskā kubiskā bora nitrīdā (saīsināti PCBN). CBN ir viens no bora nitrīda (BN) allotropiem, un tā struktūra ir līdzīga dimantam.
PCBN (polikristālisks kubiskais bora nitrīds) ir polikristālisks materiāls, ko iegūst, saķepinot smalkus CBN materiālus kopā caur saistīšanas fāzi (TiC, TiN, Al, Ti utt.) augstā temperatūrā un augstā spiedienā. Pašlaik tas ir mākslīgi sintezēts instrumenta materiāls, kura cietība ir otrajā vietā pēc dimanta. To un dimantu kopā dēvē par īpaši cietu instrumentu materiāliem. PCBN galvenokārt izmanto instrumentu vai citu instrumentu izgatavošanai.
PCBN instrumentus var iedalīt integrētos PCBN asmeņos un PCBN kompozītmateriālu asmeņos, kas saķepināti ar cementētu karbīdu.
PCBN kompozītmateriālu asmeņi tiek izgatavoti, saķepinot {{0}}.5-1,0 mm biezu PCBN slāni uz cementēta karbīda ar labu stiprību un stingrību. Tā veiktspēja apvieno labu stingrību ar augstu cietību un nodilumizturību. Tas atrisina problēmas ar zemu lieces izturību un sarežģītu CBN asmeņu metināšanu.
(2) Kubiskā bora nitrīda galvenās īpašības un raksturlielumi
Lai gan kubiskā bora nitrīda cietība ir nedaudz zemāka nekā dimanta cietība, tā ir daudz augstāka nekā citiem augstas cietības materiāliem. CBN izcilā priekšrocība ir tā, ka tā termiskā stabilitāte ir daudz augstāka nekā dimantam, kas var sasniegt virs 1200 grādiem (dimants ir 700-800 grāds). Vēl viena izcila priekšrocība ir tā, ka tas ir ķīmiski inerts un ķīmiski nereaģē ar dzelzi 1200-1300 pakāpē. Kubiskā bora nitrīda galvenie darbības raksturlielumi ir šādi.
① Augsta cietība un nodilumizturība: CBN kristāla struktūra ir līdzīga dimanta struktūrai, un tā cietība un izturība ir līdzīga dimantam. PCBN ir īpaši piemērots augstas cietības materiālu apstrādei, kurus pirms tam varēja tikai slīpēt un var iegūt labāku sagataves virsmas kvalitāti.
② Augsta termiskā stabilitāte: CBN karstumizturība var sasniegt 1400-1500 grādu, kas ir gandrīz 1 reizi augstāka nekā dimantam (700-800 grāds). PCBN instrumenti var griezt augstas temperatūras sakausējumus un rūdītu tēraudu ar ātrumu, kas ir 3-5 reizes lielāks nekā ar karbīda instrumentiem.
③ Lieliska ķīmiskā stabilitāte: tas ķīmiski nereaģē ar dzelzs materiāliem 1200-1300 pakāpē un nenolietojas tik strauji kā dimants. Šajā laikā tas joprojām var saglabāt karbīda cietību; PCBN instrumenti ir piemēroti rūdīta tērauda detaļu un atdzesēta čuguna griešanai, un tos var plaši izmantot čuguna ātrgaitas griešanai.
④ Laba siltumvadītspēja: lai gan CBN siltumvadītspēja nevar sasniegt dimantu, starp visu veidu instrumentu materiāliem PCBN siltumvadītspēja ir otrajā vietā pēc dimanta un ir daudz augstāka nekā ātrgaitas tēraudam un karbīdam.
⑤ Zems berzes koeficients: zems berzes koeficients var samazināt griešanas spēku, pazemināt griešanas temperatūru un uzlabot virsmas kvalitāti griešanas laikā.
(3) Kubiskā bora nitrīda instrumentu pielietošana
Kubiskais bora nitrīds ir piemērots dažādu grūti griežamu materiālu, piemēram, rūdīta tērauda, cietā čuguna, augstas temperatūras sakausējuma, cementēta karbīda, virsmas izsmidzināšanas materiālu, apdarei. Apstrādes precizitāte var sasniegt IT5 (IT6 caurumiem) un virsmas raupjuma vērtība var būt tik maza kā Ra1.25~0.20μm.
Kubiskā bora nitrīda instrumentu materiāliem ir slikta stingrība un lieces izturība. Tāpēc kubiskā bora nitrīda virpošanas instrumenti nav piemēroti neapstrādātai apstrādei ar mazu ātrumu un lielu trieciena slodzi; tajā pašā laikā tie nav piemēroti materiālu ar augstu plastiskumu griešanai (piemēram, alumīnija sakausējums, vara sakausējums, sakausējums uz niķeļa bāzes, tērauds ar augstu plastiskumu u.c.), jo, griežot šos metālus, radīsies nopietna šķautne. radīsies, kas pasliktinās apstrādāto virsmu.
3. Keramikas instrumentu materiālu veidi, īpašības un raksturlielumi un instrumentu pielietojumi
Keramikas instrumentiem ir augsta cietība, laba nodilumizturība, lieliska karstumizturība un ķīmiskā stabilitāte, un tos nav viegli savienot ar metāliem. Keramikas instrumenti CNC apstrādē ieņem ļoti svarīgu vietu. Keramikas instrumenti ir kļuvuši par vienu no galvenajiem instrumentiem ātrai griešanai un grūti apstrādājamiem materiāliem. Keramikas instrumenti tiek plaši izmantoti ātrgaitas griešanai, sausai griešanai, cietai griešanai un grūti apstrādājamu materiālu griešanai. Keramikas instrumenti var efektīvi apstrādāt augstas cietības materiālus, kurus tradicionālie instrumenti nemaz nevar apstrādāt, realizējot "virpošanu slīpēšanas vietā"; keramikas instrumentu optimālais griešanas ātrums var būt 2 līdz 10 reizes lielāks nekā cementēta karbīda instrumentiem, tādējādi ievērojami uzlabojot griešanas ražošanas efektivitāti; galvenās izejvielas, ko izmanto keramikas instrumentu materiālos, ir visizplatītākie elementi zemes garozā. Tāpēc keramikas instrumentu popularizēšanai un izmantošanai ir liela nozīme produktivitātes uzlabošanā, apstrādes izmaksu samazināšanā un stratēģisko dārgmetālu taupīšanā, kā arī ievērojami veicinās griešanas tehnoloģiju attīstību.
(1) Keramikas instrumentu materiālu veidi
Keramikas instrumentu materiālus parasti var iedalīt trīs kategorijās: keramika uz alumīnija oksīda bāzes, keramika uz silīcija nitrīda bāzes un saliktā silīcija nitrīda-alumīnija oksīda keramika. Starp tiem visplašāk tiek izmantoti keramikas instrumentu materiāli uz alumīnija oksīda un silīcija nitrīda bāzes. Keramikas, kuras pamatā ir silīcija nitrīds, veiktspēja ir labāka nekā keramikai uz alumīnija oksīda bāzes.
(2) Keramikas instrumentu veiktspēja un raksturlielumi
Keramikas instrumentu veiktspējas raksturlielumi ir šādi:
① Augsta cietība un laba nodilumizturība: lai gan keramikas instrumentu cietība nav tik augsta kā PCD un PCBN, tā ir daudz augstāka nekā cementēta karbīda un ātrgaitas tērauda instrumentiem, sasniedzot 93 ~ 95 HRA. Keramikas instrumenti var apstrādāt augstas cietības materiālus, kurus ir grūti apstrādāt ar tradicionālajiem instrumentiem, un tie ir piemēroti ātrgriešanai un cietai griešanai.
② Augstas temperatūras izturība un laba karstumizturība: keramikas instrumentus joprojām var griezt augstā temperatūrā virs 1200 grādiem. Keramikas instrumentiem ir lieliskas augstas temperatūras mehāniskās īpašības. Al2O3 keramikas instrumentiem ir īpaši laba oksidācijas izturība. Griešanas malu var izmantot nepārtraukti pat karstā stāvoklī. Tāpēc ar keramikas instrumentiem var panākt sausu griešanu, tādējādi novēršot nepieciešamību pēc griešanas šķidruma.
③ Laba ķīmiskā stabilitāte: Keramikas instrumentus nav viegli savienot ar metāliem, tie ir izturīgi pret koroziju un ķīmiski stabili, kas var samazināt instrumentu saķeres nodilumu.
④ Zems berzes koeficients: keramikas instrumentiem ir zema afinitāte ar metāliem un zems berzes koeficients, kas var samazināt griešanas spēku un griešanas temperatūru.
(3) Keramikas instrumentu pielietojumi
Keramika ir viens no instrumentu materiāliem, ko galvenokārt izmanto ātrgaitas apdarei un pusapdarei. Keramikas instrumenti ir piemēroti dažādu čuguna (pelēkā čuguna, kaļamā čuguna, kaļamā čuguna, atdzesētā čuguna, īpaši leģētā nodilumizturīgā čuguna) un tērauda (oglekļa konstrukcijas tērauda, leģētā konstrukcijas tērauda, augstas stiprības tērauda, tērauds ar augstu mangāna saturu, rūdīts tērauds utt.), un to var izmantot arī vara sakausējumu, grafīta, inženiertehnisko plastmasu un kompozītmateriālu griešanai.
Keramikas instrumentu materiāliem ir problēmas ar zemu lieces izturību un zemu triecienizturību, un tie nav piemēroti griešanai ar mazu ātrumu un trieciena slodzi.
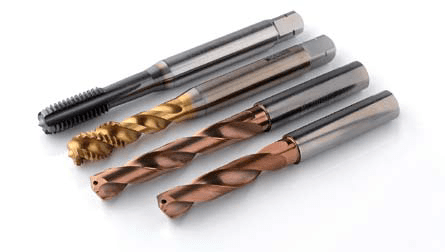
4. Pārklāto instrumentu materiālu veiktspēja un raksturlielumi un instrumentu pielietojums
Pārklāšanas instrumenti ir viens no svarīgiem veidiem, kā uzlabot instrumenta veiktspēju. Pārklāto instrumentu parādīšanās ir radījusi lielu izrāvienu instrumentu griešanas veiktspējā. Pārklāti instrumenti tiek izgatavoti, pārklājot vienu vai vairākus ugunsizturīgu savienojumu slāņus ar labu nodilumizturību uz izturīga instrumenta korpusa. Tie apvieno instrumenta pamatni ar cietu pārklājumu, tādējādi ievērojami uzlabojot instrumenta veiktspēju. Pārklāti instrumenti var uzlabot apstrādes efektivitāti, uzlabot apstrādes precizitāti, pagarināt instrumenta kalpošanas laiku un samazināt apstrādes izmaksas.
Aptuveni 80% griezējinstrumentu, ko izmanto jaunos CNC darbgaldos, izmanto instrumentus ar pārklājumu. Pārklātie instrumenti nākotnē būs vissvarīgākā instrumentu šķirne CNC apstrādes jomā.
(1) Pārklāto instrumentu veidi
Atkarībā no pārklāšanas metodes instrumentus ar pārklājumu var iedalīt instrumentos, kas pārklāti ar ķīmisko tvaiku pārklāšanu (CVD), un instrumentos ar pārklājumu ar fizisku tvaiku (PVD). Pārklāti karbīda instrumenti parasti izmanto ķīmisko tvaiku pārklāšanu, un nogulsnēšanas temperatūra ir aptuveni 1000 grādi. Pārklāti ātrgaitas tērauda instrumenti parasti izmanto fizisku tvaiku pārklāšanu, un nogulsnēšanas temperatūra ir aptuveni 500 grādi.
Saskaņā ar pārklājumu instrumentu dažādajiem pamatmateriāliem, pārklātos instrumentus var iedalīt darbarīkos ar karbīda pārklājumu, ātrgaitas tērauda pārklājuma instrumentos un pārklājuma instrumentos uz keramikas un īpaši cietiem materiāliem (dimanta un kubiskā bora nitrīda).
Saskaņā ar pārklājuma materiālu īpašībām pārklātos instrumentus var iedalīt divās kategorijās, proti, instrumenti ar cieto pārklājumu un instrumenti ar mīkstu pārklājumu. "Cieto" pārklājumu instrumentu galvenais mērķis ir augsta cietība un nodilumizturība. Tās galvenās priekšrocības ir augsta cietība un laba nodilumizturība. Tipiski ir TiC un TiN pārklājumi. "Mīksto" pārklājumu instrumentu mērķis ir zems berzes koeficients, kas pazīstams arī kā pašeļļojoši instrumenti. Tā berzes koeficients ar sagataves materiālu ir ļoti zems, tikai aptuveni 0,1, kas var samazināt saķeri, samazināt berzi un samazināt griešanas spēku un griešanas temperatūru.
Nesen ir izstrādāti instrumenti ar nano pārklājumu. Šāda veida instrumentos ar pārklājumu var izmantot dažādas dažādu pārklājuma materiālu kombinācijas (piemēram, metāls/metāls, metāls/keramika, keramika/keramika utt.), lai atbilstu dažādām funkcionālajām un veiktspējas prasībām. Saprātīgi izstrādāti nanopārklājumi var nodrošināt instrumentu materiāliem izcilas pretberzes un pretnodiluma funkcijas un pašeļļošanas īpašības, kas ir piemērotas ātrgaitas sausai griešanai.
(2) Pārklāto instrumentu raksturojums
Pārklāto instrumentu veiktspējas raksturlielumi ir šādi:
① Laba mehāniskā un griešanas veiktspēja: Pārklāti instrumenti apvieno izcilās pamatmateriāla un pārklājuma materiāla īpašības, saglabājot pamatmateriāla labu stingrību un augstu izturību, vienlaikus nodrošinot pārklājuma augstu cietību, augstu nodilumizturību un zemu berzes koeficientu. . Tāpēc instrumentu ar pārklājumu griešanas ātrumu var palielināt vairāk nekā 2 reizes, salīdzinot ar instrumentiem bez pārklājuma, un ir pieļaujama lielāka padeves ātrums. Tiek uzlabots arī pārklāto instrumentu kalpošanas laiks.
② Spēcīga daudzpusība: pārklātajiem instrumentiem ir plaša daudzpusība un tie ievērojami paplašina apstrādes diapazonu. Viens instruments ar pārklājumu var aizstāt vairākus nepārklātus instrumentus.
③ Pārklājuma biezums: instrumenta kalpošanas laiks palielināsies, palielinoties pārklājuma biezumam, bet, kad pārklājuma biezums sasniedz piesātinājumu, instrumenta kalpošanas laiks vairs būtiski nepalielināsies. Ja pārklājums ir pārāk biezs, ir viegli izraisīt lobīšanos; ja pārklājums ir pārāk plāns, nodilumizturība ir slikta.
④ Slīpēšana: Pārklāto asmeņu slīpēšana ir slikta, pārklāšanas aprīkojums ir sarežģīts, procesa prasības ir augstas un pārklāšanas laiks ir ilgs.
⑤ Pārklājuma materiāls: instrumentiem ar dažādiem pārklājuma materiāliem ir atšķirīga griešanas veiktspēja. Piemēram: TiC pārklājumam ir priekšrocības zema ātruma griešanai; TiN ir vairāk piemērots ātrgaitas griešanai.
(3) Pārklātu instrumentu izmantošana
Pārklātajiem instrumentiem ir liels potenciāls CNC apstrādes jomā, un tie nākotnē būs vissvarīgākais instrumentu veids CNC apstrādes jomā. Pārklājuma tehnoloģija ir izmantota gala frēzēm, rīvēm, urbjiem, saliktajiem urbumu apstrādes instrumentiem, zobratu plīts virsmām, zobratu formēšanas griezējiem, zobratu skūšanas griezējiem, formēšanas atstarpēm un dažādiem mašīnā uzstādītiem indeksējamiem ieliktņiem, lai apmierinātu dažādu tēraudu ātrgaitas griešanas vajadzības. un čuguni, karstumizturīgi sakausējumi un krāsainie metāli.
5. Cementētā karbīda instrumentu materiālu veidi, īpašības, raksturlielumi un pielietojumi
Cementētā karbīda instrumenti, īpaši indeksējamie cementētā karbīda instrumenti, ir vadošie CNC apstrādes instrumentu izstrādājumi. Kopš 20. gadsimta 80. gadiem dažāda veida integrālie un indeksējamie cementētā karbīda instrumenti vai asmeņi ir paplašināti līdz dažādām griezējinstrumentu jomām. Tostarp indeksējamie cementēta karbīda instrumenti ir paplašinājušies no vienkāršiem virpošanas instrumentiem un frēzēm līdz dažādiem precīzijas, sarežģītiem un formēšanas instrumentu laukiem.
(1) Cementētā karbīda instrumentu veidi
Saskaņā ar galveno ķīmisko sastāvu cementēto karbīdu var iedalīt cementētā karbīdā uz volframa karbīda un titāna karbīda (nitrīda) (TiC (N)) cementētajā karbīdā.
Cementētais karbīds, kura pamatā ir volframa karbīds, ietver trīs veidus: volframa kobalta tipa (YG), volframa kobalta titāna tipu (YT) un retā karbīda pievienotā tipa (YW). Katram no tiem ir savas priekšrocības un trūkumi. Galvenās sastāvdaļas ir volframa karbīds (WC), titāna karbīds (TiC), tantala karbīds (TaC), niobija karbīds (NbC) utt. Parasti izmantotā metāla savienošanas fāze ir Co.
Cementēts karbīds uz titāna karbīda (nitrīda) bāzes ir cementēts karbīds ar TiC kā galveno sastāvdaļu (dažiem ir pievienoti citi karbīdi vai nitrīdi), un parasti izmantotās metāla savienošanas fāzes ir Mo un Ni.
ISO (Starptautiskā standartizācijas organizācija) iedala cementētu karbīdu trīs kategorijās:
K kategorija, ieskaitot Kl0~K40, kas ir līdzvērtīga manas valsts YG kategorijai (galvenais komponents ir WC-Co).
P kategorija, tostarp P01~P50, kas ir līdzvērtīga manas valsts YT kategorijai (galvenais komponents ir WC-TiC-Co).
M kategorija, ieskaitot M10~M40, kas ir līdzvērtīga manas valsts YW kategorijai (galvenais komponents ir WC-TiC-TaC(NbC)-Co).
Katrs zīmols ir apzīmēts ar skaitli no 01 līdz 50, lai apzīmētu virkni sakausējumu no augstas cietības līdz maksimālai stingrībai.
(2) Cementētā karbīda instrumentu veiktspējas raksturlielumi
Cementētā karbīda instrumentu veiktspējas raksturlielumi ir šādi:
① Augsta cietība: cementēta karbīda instrumenti ir izgatavoti no karbīdiem (saukti par cieto fāzi) ar augstu cietību un kušanas temperatūru un metāla saistvielu (ko sauc par saistīšanas fāzi), izmantojot pulvermetalurģiju. To cietība sasniedz 89-93HRA, kas ir daudz augstāka nekā ātrgriezēja tēraudam. Pie 5400 grādiem cietība joprojām var sasniegt 82-87HRA, kas ir tāda pati kā ātrgaitas tērauda cietība istabas temperatūrā (83-86HRA). Cementētā karbīda cietības vērtība mainās atkarībā no karbīdu veida, daudzuma, daļiņu izmēra un metāla saistīšanas fāzes satura un parasti samazinās, palielinoties savienojošās metāla fāzes saturam. Ja saistīšanas fāzes saturs ir vienāds, YT sakausējuma cietība ir augstāka nekā YG sakausējuma cietība, un sakausējumam ar pievienotu TaC (NbC) ir augstāka cietība augstā temperatūrā.
② Izturība pret lieci un stingrība: parasti izmantotā cementētā karbīda lieces izturība ir 900-1500MPa diapazonā. Jo augstāks ir metāla saistīšanas fāzes saturs, jo lielāka ir lieces izturība. Ja saistvielas saturs ir vienāds, YG tipa (WC-Co) sakausējuma stiprība ir augstāka nekā YT tipa (WC-TiC-Co) sakausējuma stiprība, un stiprība samazinās, palielinoties TiC saturam. Cementētais karbīds ir trausls materiāls, un tā triecienizturība istabas temperatūrā ir tikai 1/30 līdz 1/8 no ātrgaitas tērauda izturības.
(3) Parasti lietotu cementēta karbīda instrumentu izmantošana
YG tipa sakausējumus galvenokārt izmanto čuguna, krāsaino metālu un nemetālisku materiālu apstrādei. Smalki graudainiem cementētiem karbīdiem (piemēram, YG3X, YG6X) ir augstāka cietība un nodilumizturība nekā vidēji graudainiem karbīdiem, ja kobalta saturs ir vienāds. Tas ir piemērots dažu īpašu cieto čuguna, austenīta nerūsējošā tērauda, karstumizturīga sakausējuma, titāna sakausējuma, cietas bronzas un nodilumizturīgu izolācijas materiālu apstrādei.
YT tipa cementētā karbīda izcilās priekšrocības ir augsta cietība, laba karstumizturība, augstāka cietība un spiedes izturība augstā temperatūrā nekā YG tipa, kā arī laba oksidācijas izturība. Tāpēc, ja instrumentam ir nepieciešama augstāka karstumizturība un nodilumizturība, jāizvēlas klase ar augstāku TiC saturu. YT sakausējumi ir piemēroti plastmasas materiālu, piemēram, tērauda, apstrādei, bet ne titāna sakausējumu un silīcija alumīnija sakausējumu apstrādei.
YW sakausējumiem ir gan YG, gan YT sakausējumu īpašības, un tiem ir labas visaptverošas īpašības. Tos var izmantot tērauda, čuguna un krāsaino metālu apstrādei. Ja kobalta saturs šāda veida sakausējumos tiek atbilstoši palielināts, stiprība var būt ļoti augsta, un to var izmantot dažādu grūti apstrādājamu materiālu rupjai apstrādei un periodiskai griešanai.
6. Ātrgaitas tērauda instrumentu veidi, raksturlielumi un pielietojumi
Ātrgaitas tērauds (HSS) ir ļoti leģēts instrumentu tērauds ar lielu daudzumu sakausējuma elementu, piemēram, W, Mo, Cr un V. Ātrgaitas tērauda instrumentiem ir izcila visaptveroša veiktspēja attiecībā uz izturību, stingrību un apstrādājamību. . Ātrgaitas tērauds joprojām ieņem nozīmīgu vietu sarežģītu instrumentu ražošanā, jo īpaši urbumu apstrādes instrumentu, frēžu, vītņu instrumentu, atvērumu, zobratu griezējinstrumentu un citu instrumentu ar sarežģītu asmeņu formu ražošanā. Ātrgaitas tērauda instrumentiem ir viegli uzasināt griešanas malu.
Atbilstoši dažādiem lietojumiem ātrgaitas tēraudu var iedalīt vispārēja pielietojuma ātrgaitas tēraudā un augstas veiktspējas ātrgaitas tēraudā.
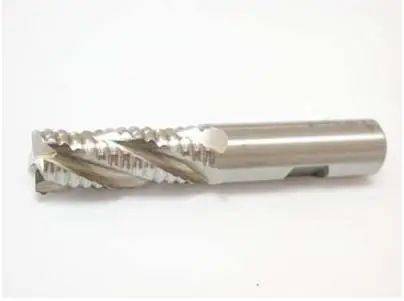
(1) Universālie ātrgaitas tērauda instrumenti
Universāls ātrgaitas tērauds. Parasti to var iedalīt divās kategorijās: volframa tērauds un volframa-molibdēna tērauds. Šāda veida ātrgriezējs tērauds satur 0,7% līdz 0,9% volframa. Atbilstoši dažādajam volframa saturam tēraudā, to var iedalīt volframa tēraudā, kas satur 12% vai 18% W, volframa-molibdēna tēraudā, kas satur 6% vai 8% W, un molibdēna tēraudā, kas satur 2% vai bez W. Vispārējs pielietojums ātrgaitas tēraudam ir noteikta cietība (63-66HRC) un nodilumizturība, augsta izturība un stingrība, laba plastika un apstrādes tehnoloģija, tāpēc to plaši izmanto dažādu sarežģītu instrumentu ražošanā.
① Volframa tērauds: tipiskā universālā ātrgaitas tērauda volframa tērauda marka ir W18Cr4V (saīsināts kā W18), kam ir laba visaptverošā veiktspēja. Augstas temperatūras cietība pie 6000 grādiem ir 48,5 HRC, ko var izmantot dažādu sarežģītu instrumentu ražošanai. Tā priekšrocības ir laba slīpējamība un zema dekarburizācijas jutība, bet augsta karbīda satura, nevienmērīga sadalījuma, lielu daļiņu, zemas izturības un stingrības dēļ.
② Volframa-molibdēna tērauds: attiecas uz ātrgaitas tēraudu, ko iegūst, daļu volframa volframa tēraudā aizstājot ar molibdēnu. Tipiskā volframa-molibdēna tērauda marka ir W6Mo5Cr4V2 (saīsināti kā M2). M2 karbīda daļiņas ir smalkas un viendabīgas, un tās izturība, stingrība un plastiskums augstā temperatūrā ir labākas nekā W18Cr4V. Vēl viens volframa-molibdēna tērauds ir W9Mo3Cr4V (saīsināts kā W9), kam ir nedaudz augstāka termiskā stabilitāte nekā M2 tēraudam, labāka lieces izturība un stingrība nekā W6M05Cr4V2, un tam ir laba apstrādājamība.
(2) Augstas veiktspējas ātrgaitas tērauda instrumenti
Augstas veiktspējas ātrgaitas tērauds attiecas uz jauna veida tēraudu, kas vispārējam ātrgaitas tērauda sastāvam pievieno nelielu oglekļa saturu, vanādija saturu un leģējošus elementus, piemēram, Co un Al, tādējādi uzlabojot tā karstumizturību un nodilumizturību. Galvenokārt ir šādas kategorijas:
① Ātrgaitas tērauds ar augstu oglekļa saturu. Augsta oglekļa ātrgaitas tēraudam (piemēram, 95W18Cr4V) ir augsta cietība istabas temperatūrā un augstā temperatūrā. Tas ir piemērots parastā tērauda un čuguna, urbju, rīvmetēju, krānu un frēžu ražošanai ar augstām nodilumizturības prasībām vai cietāku materiālu apstrādei. Tas nav piemērots lielam triecienam.
② Augsta vanādija ātrgaitas tērauds. Tipiskas kategorijas, piemēram, W12Cr4V4Mo (saīsināti kā EV4), satur 3% ~ 5% V, tām ir laba nodilumizturība, un tās ir piemērotas tādu materiālu griešanai, kas ir īpaši pakļauti instrumentiem, piemēram, šķiedrai, cietai gumijai, plastmasai utt. To var izmantot arī nerūsējošā tērauda, augstas stiprības tērauda un augstas temperatūras sakausējumu apstrādei.
③ Kobalta ātrgaitas tērauds. Tas ir kobaltu saturošs īpaši ciets ātrtērauds. Tipiskām šķirnēm, piemēram, W2Mo9Cr4VCo8 (saīsināti kā M42), ir augsta cietība, un to cietība var sasniegt 69–70 HRC. Tas ir piemērots grūti apstrādājamu materiālu apstrādei, piemēram, augstas stiprības karstumizturīgs tērauds, augstas temperatūras sakausējumi, titāna sakausējumi utt. M42 ir laba slīpējamība, un tas ir piemērots precīzu un sarežģītu instrumentu izgatavošanai, taču tas nav piemērots. darbam trieciengriešanas apstākļos.
④ Alumīnija ātrgaitas tērauds. Tas ir alumīniju saturošs īpaši ciets ātrgaitas tērauds. Tipiskas kategorijas ir W6Mo5Cr4V2Al (saīsināti kā 501). Tā cietība augstā temperatūrā pie 6000 grādiem sasniedz arī 54 HRC. Tā griešanas veiktspēja ir līdzvērtīga M42. Tas ir piemērots frēžu, urbju, rīvmetēju, zobratu griezēju, atstarpju uc ražošanai. To izmanto leģēta tērauda, nerūsējošā tērauda, augstas stiprības tērauda un augstas temperatūras sakausējumu apstrādei.
⑤ Slāpekļa īpaši ciets ātrgaitas tērauds. Tipiskas kategorijas ir W12M03Cr4V3N (saīsināts kā (V3N). Tas ir slāpekli saturošs īpaši ciets ātrgaitas tērauds. Tā cietība, izturība un stingrība ir līdzvērtīga M42. To var izmantot kā kobaltu saturoša ātrgaitas tērauda aizstājēju. tērauds un tiek izmantots grūti apstrādājamu materiālu zema ātruma griešanai un zema ātruma augstas precizitātes apstrādei.
(3) Ātrgaitas tērauda un pulvermetalurģijas ātrgaitas tērauda kausēšana
Saskaņā ar dažādiem ražošanas procesiem ātrgaitas tēraudu var iedalīt kausējamā ātrgaitas tēraudā un pulvermetalurģijas ātrgaitas tēraudā.
① Ātrgaitas tērauda kausēšana: gan parasto ātrgaitas tēraudu, gan augstas veiktspējas ātrgaitas tēraudu ražo ar kausēšanas metodēm. No tiem tiek izgatavoti griezējinstrumenti, izmantojot tādus procesus kā kausēšana, lietņu liešana un pārklāšana un velmēšana. Nopietna problēma, kas viegli rodas, kausējot ātrgaitas tēraudu, ir karbīda segregācija. Cietie un trauslie karbīdi ir nevienmērīgi sadalīti ātrgaitas tēraudā, un graudi ir rupji (līdz pat desmitiem mikronu), kas nelabvēlīgi ietekmē ātrgaitas tērauda instrumentu nodilumizturību, stingrību un griešanas veiktspēju.
② Pulvermetalurģijas ātrgaitas tērauds (PM HSS): pulvermetalurģijas ātrgaitas tērauds (PM HSS) ir tērauda šķidrums, kas izkausēts augstfrekvences indukcijas krāsnī, kas tiek izsmidzināts ar augstspiediena argonu vai tīru slāpekli un pēc tam ātri. atdzesē, lai iegūtu smalku un viendabīgu kristālisku struktūru (ātrgaitas tērauda pulveris). Pēc tam iegūtais pulveris augstā temperatūrā un augstā spiedienā tiek iespiests naža sagatavē vai vispirms izgatavots tērauda sagatavē un pēc tam viltots un velmēts instrumenta formā. Salīdzinājumā ar ātrgaitas tēraudu, kas ražots ar kausēšanas metodi, PM HSS ir smalku un viendabīgu karbīda graudu priekšrocības, kā arī daudz lielāka izturība, stingrība un nodilumizturība nekā ātrgaitas tērauda kausēšanai. Sarežģīto CNC instrumentu jomā PM HSS instrumenti attīstīsies tālāk un ieņems nozīmīgu vietu. Tipiskas kategorijas, piemēram, F15, FR71, GFl, GF2, GF3, PT1, PVN utt., var izmantot, lai ražotu liela izmēra, smagi noslogotus un augstas trieciena griezējinstrumentus, kā arī tos var izmantot, lai ražotu precizitāti. griezējinstrumenti.
CNC instrumentu materiālu izvēles principi
Pašlaik plaši izmantotie CNC instrumentu materiāli galvenokārt ir dimanta instrumenti, kubiskā bora nitrīda instrumenti, keramikas instrumenti, pārklājuma instrumenti, karbīda instrumenti un ātrgaitas tērauda instrumenti. Ir daudz instrumentu materiālu, un to veiktspēja ir ļoti atšķirīga. Galvenie dažādu instrumentu materiālu darbības rādītāji ir parādīti nākamajā tabulā.
Instrumentu materiāli CNC apstrādei jāizvēlas atbilstoši apstrādājamajai detaļai un apstrādes veidam. Instrumenta materiālu izvēlei jābūt saprātīgi saskaņotai ar apstrādes objektu. Griezējinstrumentu materiālu un apstrādes objektu saskaņošana galvenokārt attiecas uz abu mehānisko īpašību, fizikālo īpašību un ķīmisko īpašību saskaņošanu, lai iegūtu ilgāko instrumenta kalpošanas laiku un maksimālo griešanas produktivitāti.
1. Griezējinstrumentu materiālu un apstrādes priekšmetu mehānisko īpašību saskaņošana
Griešanas instrumentu un apstrādes objektu mehānisko īpašību saskaņošanas problēma galvenokārt attiecas uz tādu mehānisko īpašību parametru kā instrumenta un sagataves materiālu izturība, stingrība un cietība, saskaņošanu. Instrumentu materiāli ar dažādām mehāniskām īpašībām ir piemēroti dažādu sagatavju materiālu apstrādei.
① The order of tool material hardness is: diamond tool> cubic boron nitride tool> ceramic tool> cemented carbide>ātrgaitas tērauds.
② The order of bending strength of tool materials is: high-speed steel> cemented carbide> ceramic tool>dimanta un kubiskā bora nitrīda instruments.
③ The order of toughness of tool materials is: high-speed steel> cemented carbide>kubiskais bora nitrīds, dimanta un keramikas instruments.
Augstas cietības sagataves materiāli jāapstrādā ar augstākas cietības instrumentiem. Instrumenta materiāla cietībai jābūt augstākai par sagataves materiāla cietību, parasti tai ir jābūt virs 60 HRC. Jo augstāka ir instrumenta materiāla cietība, jo labāka ir tā nodilumizturība. Piemēram, palielinoties kobalta saturam cementētajā karbīdā, palielinās tā izturība un stingrība, kā arī samazinās cietība, kas ir piemērota rupjai apstrādei; samazinoties kobalta saturam, palielinās tā cietība un nodilumizturība, kas ir piemērota smalkai apstrādei.
Instrumenti ar lieliskām augstas temperatūras mehāniskajām īpašībām ir īpaši piemēroti ātrgaitas griešanai. Keramikas instrumentu lieliskā veiktspēja augstā temperatūrā ļauj tiem griezt lielā ātrumā, un pieļaujamo griešanas ātrumu var palielināt par 2 līdz 10 reizēm, salīdzinot ar cementētu karbīdu.
2. Griezējinstrumentu materiālu fizikālo īpašību saskaņošana ar apstrādes objektiem
Instrumenti ar dažādām fizikālajām īpašībām, piemēram, ātrgaitas tērauda instrumenti ar augstu siltumvadītspēju un zemu kušanas temperatūru, keramikas instrumenti ar augstu kušanas temperatūru un zemu termisko izplešanos, dimanta instrumenti ar augstu siltumvadītspēju un zemu siltuma izplešanos utt. dažādu sagatavju materiālu apstrāde. Apstrādājot sagataves ar sliktu siltumvadītspēju, jāizmanto instrumentu materiāli ar labāku siltumvadītspēju, lai nodrošinātu ātru griešanas siltuma pārnesi un samazinātu griešanas temperatūru. Dimantam ir augsta siltumvadītspēja un siltuma difūzija, tāpēc griešanas siltumu var viegli izkliedēt, neizraisot lielas termiskās deformācijas, kas ir īpaši svarīgi precīzas apstrādes instrumentiem ar augstu izmēru precizitātes prasībām.
① Dažādu instrumentu materiālu karstumizturības temperatūra: 700-8000 grādi dimanta instrumentiem, 13000-15000 grādi PCBN instrumentiem, 1100-12000 grādi keramikas instrumentiem, 900-11000 grādi TiC(N) uz cementēta karbīda bāzes, 800-9000 grāds īpaši smalkgraudainam cementētam karbīdam uz tualetes bāzes un 600-7000 grāds HSS.
② The order of thermal conductivity of various tool materials: PCD>PCBN>WC-based cemented carbide>TiC(N)-based cemented carbide>HSS>Si3N4-based ceramics>Keramika uz Al2O3- bāzes.
③The thermal expansion coefficients of various tool materials are in the following order: HSS>WC-based carbide>TiC(N)>Al2O3-based ceramics>PCBN>Si3N4-based ceramics>PCD.
④The thermal shock resistance of various tool materials is in the following order: HSS>WC-based carbide>Si3N4-based ceramics>PCBN>PCD>TiC(N)-based carbide>Keramika uz Al2O3- bāzes.
3. Griezējinstrumentu materiālu un apstrādes objektu ķīmiskās veiktspējas saskaņošana
Griezējinstrumentu materiālu un apstrādes objektu ķīmiskās veiktspējas atbilstības problēma galvenokārt attiecas uz tādiem ķīmiskās veiktspējas parametriem kā instrumenta materiālu un sagataves materiālu ķīmiskā afinitāte, ķīmiskā reakcija, difūzija un šķīdināšana. Dažādu materiālu instrumenti ir piemēroti dažādu sagatavju materiālu apstrādei.
①The anti-adhesion temperature of various tool materials (with steel) is: PCBN>ceramics>carbide>HSS.
②The anti-oxidation temperature of various tool materials is: ceramics>PCBN>carbide>diamond>HSS.
③ The diffusion strength of various tool materials (for steel) is: diamond>Si3N4-based ceramics>PCBN>Al2O3-based ceramics. The diffusion strength (for titanium) is: Al2O3-based ceramics>PCBN>SiC>Si3N4>dimants.
4. Saprātīga CNC instrumentu materiālu izvēle
Vispārīgi runājot, PCBN, keramikas instrumenti, pārklāta karbīda un TiCN bāzes karbīda instrumenti ir piemēroti melno metālu, piemēram, tērauda, CNC apstrādei; savukārt PCD instrumenti ir piemēroti krāsaino metālu materiālu, piemēram, Al, Mg, Cu un to sakausējumu un nemetālisku materiālu apstrādei. Nākamajā tabulā ir parādīti daži sagataves materiāli, kas piemēroti dažādu instrumentu materiālu apstrādei.